Галузеві тенденції
2026-10-21
1,6-кілометровий наземний конвеєр на мідній шахті в Чилі втрачав підшипник хвостового шківа кожні шість тижнів. Оригінальний радіальний кульковий підшипник працював зі швидкістю 180 об/хв під виміряним радіальним навантаженням 320 кН, а вал розташовувався на 1,4 градуса від лінії приводу. На заміну прийшов сферичний роликовий підшипник 22320, і тепер ця позиція працює протягом двох років безперервно за тим самим графіком змащування. Цю послідовність рішень документує цей посібник, дотримуючись практики вибору, яку Shanghai Yinin Bearing & Transmission Company застосовує до сферичних роликових підшипників від компактної серії 21300 до важкої серії 24100.
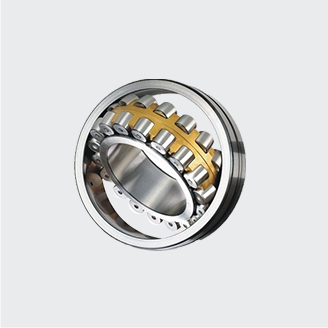
Радіальне навантаження визначає розмір підшипника; рівень удару визначає серію. Сферичний роликовий підшипник — це дворядний підшипник кочення з бочкоподібними роликами, які працюють на сферичній зовнішній доріжці кочення, що дозволяє валу працювати з приблизно 2 градусами кутового зсуву, переносячи великі радіальні та осьові навантаження в обох напрямках.
Розрахуйте еквівалентне динамічне навантаження на підшипник P, перш ніж відкривати будь-який каталог. Для комбінованого радіального навантаження Fr і осьового навантаження Fa використовуйте стандартне рівняння P = X x Fr Y x Fa, де X і Y – це коефіцієнти, опубліковані для кожної серії підшипників. Потім помножте постійне навантаження на коефіцієнт експлуатації, перш ніж порівнювати його з динамічним навантаженням C: використовуйте 1,5-2,0 для стрічкових конвеєрів, вентиляторів і редукторів і 2,0-3,0 для дробарок, грохотів і пресів. Зокрема, вібраційні екрани піддають підшипники піковим прискоренням 4-5 g, які ніколи не виявляють під час розрахунку статичного навантаження.
Якщо P відомий, базовий термін служби випливає з L10 = (C/P)^(10/3) мільйонів обертів. Показник степеня 10/3 — це нахил Вейбулла для роликових елементів, що контактують з лінією, нижчий, ніж показник степеня 3, який використовується для кулькових підшипників, тому роликові підшипники більш чутливі до невеликих змін навантаження. Таблиця нижче показує, чому вибір серії має значення: це орієнтовні значення динамічного навантаження для чотирьох серій сферичних роликових підшипників на одному валу 100 мм.
Динамічне радіальне навантаження C для серії отворів 100 мм, типові варіанти E-класу.
Для стандартної конвеєрної роботи та помірного удару, звичайна практика в будівельне та гірничошахтне обладнання розпочати з серії 22200, яка забезпечує найкраще співвідношення вантажопідйомності та розміру конверта.
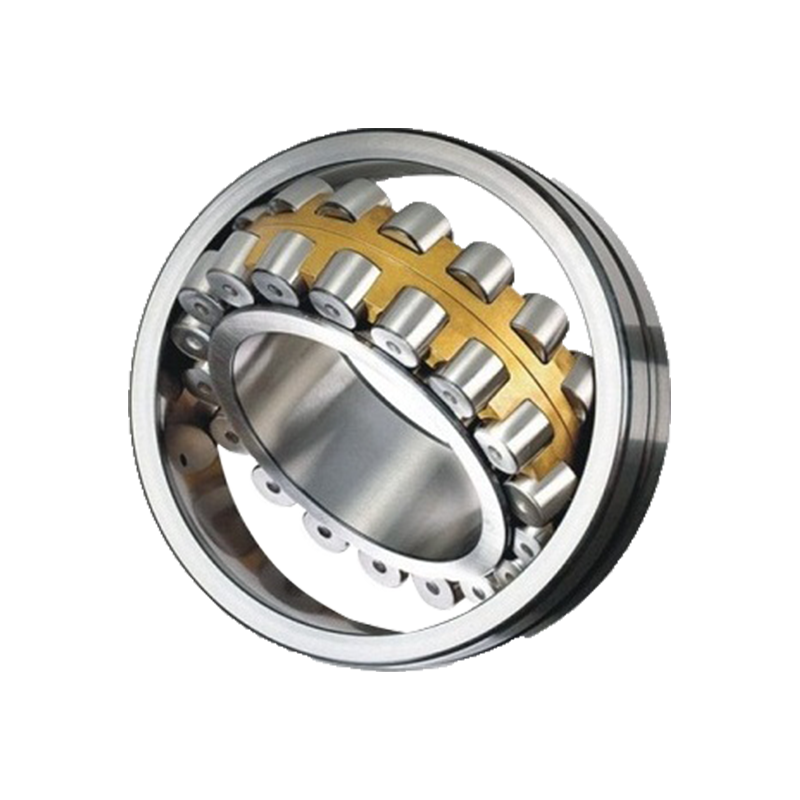 Сферичний роликовий підшипник серії 22200 для важкого промислового використання Ця серія пропонує збалансоване співвідношення вантажопідйомності та розміру, що робить її практичним першим вибором для конвеєрного та гірського обладнання. Його саморегулююча конструкція справляється з перекосами та помірними осьовими навантаженнями в обох напрямках. Переглянути продукт →
Гранична швидкість сферичного роликового підшипника визначається геометрією обойми та масою ролика, а не лише діаметром отвору. 22220 змащує приблизно до 2400 об/хв, 23120 досягає приблизно 2800 об/хв, а 22320 зупиняється близько 1800 об/хв, оскільки його більші ролики створюють більшу відцентрову силу.
Коли робоча швидкість перевищує приблизно 70% граничної швидкості, перейдіть зі стандартної пресованої сталевої клітки на оброблену латунну клітку. Латунь охолоджується, краще витримує граничне змащування та витримує високі температури на металургійних і цементних заводах.
Другу межу задає температура. Стандартні підшипники працюють від -30 °C до 120 °C; з термостабілізованими кільцями ті самі підшипники працюють до 200 °C, але вибраний внутрішній зазор має бути відкритим, щоб поглинути різницю у розширенні між валом, кільцем і корпусом. Для великих обертових валів у вентиляторах, насосах і генераторах, де швидкість має більше значення, ніж кінцеве навантаження, серія 23000 є правильною відправною точкою.
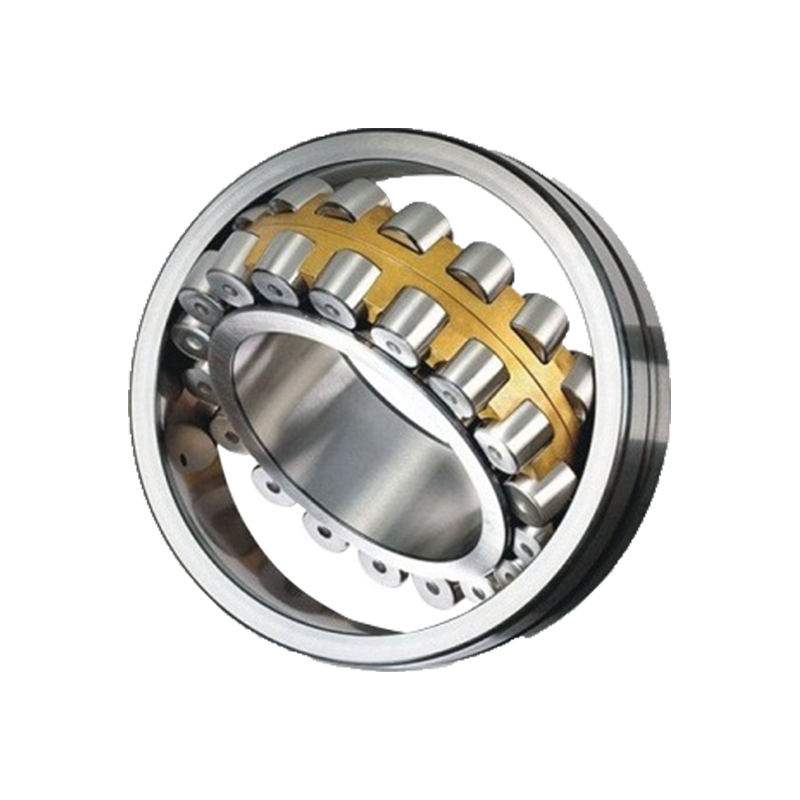 Сферичний роликовий підшипник серії 23000 для високошвидкісних обертових валів Розроблений для великих валів вентиляторів, насосів і генераторів, цей підшипник надає пріоритет швидкості над максимальним навантаженням. Він самовирівнюється, щоб компенсувати прогин вала, і витримує великі радіальні навантаження в складних умовах. Переглянути продукт →
Більше сферичних роликових підшипників виходять з ладу через неправильний зазор і погане змащення, ніж через перевантаження. Виберіть радіальний внутрішній зазор перед тим, як підтвердити підгонку. Щільна посадка вала споживає 60-80% дозволеного на перешкоди встановленого зазору, і оператор не може побачити втрату, доки корпус не почне нагріватися.
Для мастила вибирайте мастило, в’язкість базової оливи якого відповідає швидкості та температурі: зазвичай ISO VG 220 для підшипника з отвором 80-150 мм, що працює при 60-90 °C, і ISO VG 320-460 для циркуляційних масляних систем у прокатних станах і важких пресах. Інтервали повторного змащування становлять приблизно від 500 годин безперервної важкої роботи до 4000 годин для незначно навантажених чистих позицій.
Той самий розмір отвору може витримувати майже подвійне навантаження, коли ви переходите від серії 22200 до серії 22300, тому ніколи не заморожуйте серію, поки діаметр валу та схема корпусу не будуть виправлені. Наведена нижче порівняльна таблиця вибору, яка використовується для більшості посад у важкій промисловості.
| Серія | Роликова конструкція | Cr, діаметр 100 мм | Обмеження швидкості | Типова важка позиція |
| 22200 | Стандартний дворядний | близько 285 кН | 2400 об/хв | Конвеєри, вентилятори, редуктори |
| 22300 | Негабаритні ролики однакового зовнішнього вигляду | близько 540 кН | 1800 об/хв | Дробарки, грохоти, преси |
| 23000 | Тонкі ролики, висока швидкість | приблизно 345-485 кН | 2800 об/хв | Насоси, турбіни, великі двигуни |
| 23200 | Розширений профіль 23000 | близько 520 кН | 2000 об/хв | Важкі вібраційні машини |
| 24000/24100 | Дуже широкі, величезні ролики | понад 600 кН | 1200-1500 об/хв | Прокатні стани, печі, пучки каната |
Коли вирішальним фактором є стійкість до ударів і вібрації, серія 22300 є звичайною відповіддю. Його великі ролики розподіляють контактне напруження на більшу площу, що є саме тим, що вимагає дробарка або вібросито. Для найбільших печей і млинів серії 24000 і 24100 є єдиним практичним рішенням.
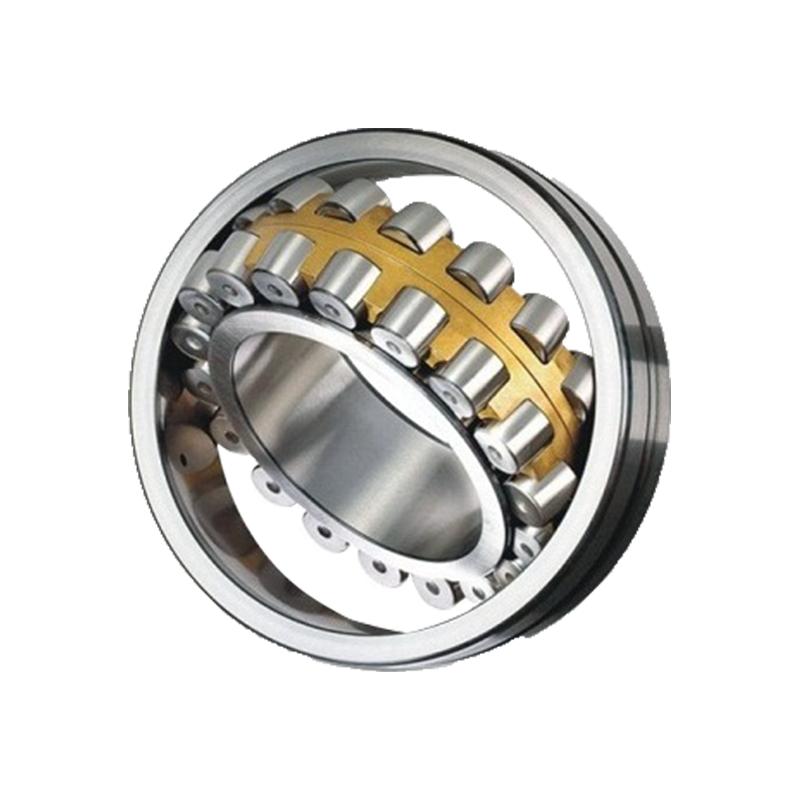 Сферичний роликовий підшипник серії 22300 для ударів і вібрації Завдяки великим вальцям, які розподіляють контактне напруження, ця серія підходить для дробилок і вібраційних грохотів. Він протистоїть ударним навантаженням і зміщенням, одночасно зменшуючи тертя та виділення тепла в суворих умовах. Переглянути продукт →
Підшипник настільки ж надійний, як і сідло вала, сідло корпусу та мастило, що їх оточує. Перед монтажем виміряйте обидва гнізда на округлість і конусність: відхилення вище IT5/2 на шийці вала спотворить внутрішнє кільце та виявиться гарячою точкою протягом першої години роботи.
Використовуйте пресову посадку на обертовому кільці: для обертового внутрішнього кільця виберіть допуск на вал p6 або r6; для обертового зовнішнього кільця посадка корпусу повинна бути K7 або M7. Встановлюйте за допомогою індукційного нагрівача і ніколи не стукайте по поверхні кільця. Запишіть внутрішній зазор до та після монтажу та переконайтеся, що зменшення відповідає очікуваним 60-80% припуску на пресову посадку. Через першу годину температура в приміщенні повинна бути в діапазоні 60-90 °C; підйом вище 100 °C означає неправильний клас кліренсу або мастило.
Прямі відповіді на питання, які найчастіше виникають, коли сферичні роликові підшипники призначені для важкого промислового обладнання.
Обидві серії охоплюють однаковий діапазон діаметрів валу, але підшипник 22300 використовує значно більші ролики. При отворі 100 мм 22320 має динамічне навантаження близько 540 кН, тоді як 22220 становить близько 285 кН. Виберіть 22300 для дробарок, грохотів і пресів; вибрати 22200 для конвеєрів і вентиляторів.
Сферичні роликові підшипники витримують комбіновані навантаження в обох осьових напрямках. При помірному радіальному навантаженні корисне осьове навантаження становить приблизно одну третину динамічного радіального номінального значення. Крім того, перевірте коефіцієнти X і Y з каталогу, оскільки співвідношення осьового та радіального навантажень безпосередньо впливає на еквівалентне навантаження P.
Стандартні серії допускають статичне кутове зміщення між валом і осьовими лініями корпусу до 2 градусів, а деякі конструкції легкої серії досягають 3 градусів. Ця надбавка поширюється на прогин вала та помилку монтажу, а не на вигнутий вал чи осідання фундаменту. Перевірте шаблон контакту після першого запуску, якщо програма близька до ліміту.
Змащений мастилом сферичний роликовий підшипник на конвеєрному шківі зі швидкістю 180 об/хв зазвичай потребує повторного змащування кожні 1000-2000 годин роботи, і кожне повторне змащення має видаляти 10-15% об’єму мастила. Гарячі, повільні ролики в печах можуть потребувати повторного змащування кожні 500 годин, тоді як робота чистого вентилятора може тривати до 4000 годин. Системами, що змащуються маслом, найкраще управляти регулярним аналізом масла.
Зв’яжіться з нами
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Промислова територія Хуангсу, Данту, місто Чженцзян, провінція Цзянсу, Китай
Індустрія